首页/服务项目/主轴维修
电主轴 · 机械主轴 · 精度修复

主轴维修

主轴是整台机床精度的心脏。它坏之前都会先给信号——声音变了、温度高了、工件表面有振纹。听得出来,就还来得及。

主轴维修不是"换个轴承"这么简单。拆装顺序、轴承配对与预紧、动平衡、锥孔研磨、跑合温升,任何一步不到位,装上去转两天又响。我们按工艺走,不按经验拍。
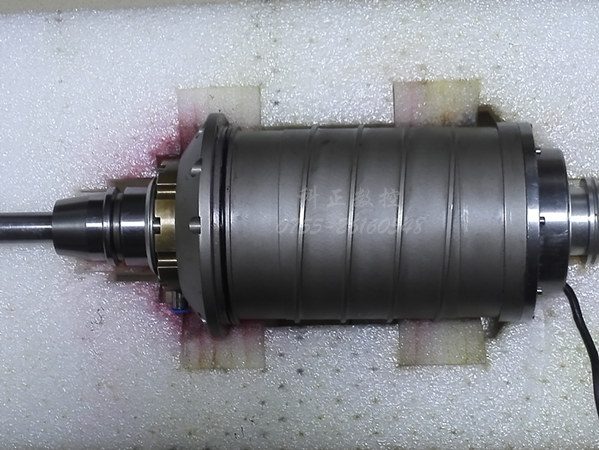
电主轴拆检
电主轴拆检:轴承、拉刀机构、编码器三者要一起看,单换轴承往往治不好。

常见故障与对应原因

现场现象 / 报警常见原因我们怎么处理
运转异响,低速咔哒、高速尖叫轴承滚道剥落、保持架磨损、预紧力不当、异物进入拆解检查轴承,配对更换并重新设定预紧
温升过高,摸上去烫手、报警过热润滑不足或油脂过量、冷却水路堵塞、预紧过大、轴承选型不当清油路水路,按转速与载荷重设预紧与油量
径向/端面跳动超差轴承磨损、锥孔磨损、装配同轴度差换轴承 + 锥孔研磨 + 装配找正
拉刀无力、松刀慢碟簧疲劳断裂、拉杆磨损、气缸/液压压力不足换碟簧组、修拉杆、校压力
锥孔磨损、刀具装不紧(BT/HSK)长期换刀磨损、锥面拉伤、清洁不良锥孔研磨修复,恢复接触率
加工表面有振纹主轴动平衡破坏、轴承间隙、刀具系统刚性不足整轴动平衡校正 + 轴承调整
主轴定向不准、换刀位置偏编码器污染/损坏、定向参数修/换编码器,重设定向

维修工艺(我们实际做的顺序)

  1. 记录基线:拆之前先测跳动、听声音、记温升,这是修完对比的依据。
  2. 整轴拆解清洗:按顺序拆,标记方向与位置,避免二次损伤。
  3. 轴承配对更换:按原设计选型,成对选配,控制内外圈配合与预紧量。
  4. 动平衡校正:高速主轴必须做,不平衡量超标会直接毁轴承。
  5. 锥孔研磨:恢复锥面接触率,保证刀具装夹刚性。
  6. 装配与预紧:按转速和载荷设定预紧,锁紧力矩按规范。
  7. 跑合与温升测试:分级升速跑合,测各转速下的温升与振动。
  8. 上机验证:试切看表面质量与尺寸稳定性,90 天质保。
不是所有主轴都值得修:如果壳体已经变形、锥孔多次研磨到极限、或原厂已停产且无对应轴承,我们会直接说修了也撑不久,并把换新与改造的价钱一并给你。

能修的类型

  • 电主轴:内藏式电机主轴、铣削/磨削电主轴、雕铣机主轴
  • 机械主轴:皮带传动主轴、齿轮传动主轴、加工中心主轴单元
  • 接口:BT30 / BT40 / BT50、HSK-A/E、ISO、MT 锥度
  • 配套:拉刀机构、碟簧组、松刀气缸、主轴编码器、冷却与润滑系统

常见问题

主轴响一定要拆吗?
不一定。先分辨声音特征和出现条件(低速/高速、空转/切削、冷机/热机),有些是拉刀机构或编码器的问题,不用整轴拆。判断清楚再决定。
换轴承要多久?
常规主轴 2–3 天,含拆解、换轴承、动平衡、跑合。高速电主轴或需要等专用轴承的,按实际工期约定。
锥孔磨损能修吗?
能,锥孔研磨可以恢复接触率。但如果已经研磨过多次、壁厚不足,就要评估是否更换主轴单元。
修完怎么保证不再坏?
一是工艺到位(配对、预紧、平衡、跑合),二是使用端配合——油脂周期、冷却水质、不要超转速长期跑。我们会把使用注意事项一起交代。

相关服务

机床停着,就是在亏钱

把故障现象、系统型号、报警号发过来,我们判断要不要上门、大概多久能好。判断不收费。
打电话 13612914430