机床用久了,最先失去精度的往往不是系统,是机械:丝杠磨损、螺母间隙变大、导轨研伤、护罩破了进铁屑。这些问题的表现很像"系统参数不准",所以经常被误判。我们的做法是先测数据,再决定改参数还是动机械。
| 现场现象 / 报警 | 常见原因 | 我们怎么处理 |
|---|---|---|
| 反向间隙大、反向有台阶 | 丝杠螺母磨损、预紧失效、支撑轴承松动、联轴器松动 | 测间隙 → 调预紧/换螺母/换轴承 |
| 尺寸随行程漂移、定位不准 | 丝杠磨损不均、螺距误差变化、光栅/编码器信号 | 实测螺距误差,重做补偿或更换丝杠 |
| 爬行、低速不平稳 | 导轨润滑不良、导轨研伤、贴塑层磨损 | 修导轨、恢复润滑、重新刮研或贴塑 |
| 加工面有振纹、表面粗糙 | 导轨间隙、镶条松动、丝杠弯曲 | 调整镶条、校直或更换丝杠 |
| 护罩破损、铁屑进入导轨 | 风琴护罩老化、钢板护罩变形、伸缩节脱开 | 更换护罩,恢复密封 |
| Z 轴下沉、掉刀 | 丝杠自锁失效、平衡配重、抱闸 | 修丝杠/抱闸,校平衡 |
护罩是便宜东西,但它坏了会毁掉导轨。我们提供风琴护罩、钢板护罩、伸缩式护罩的定制与更换,按机床实际行程和安装尺寸做,装完密封到位。
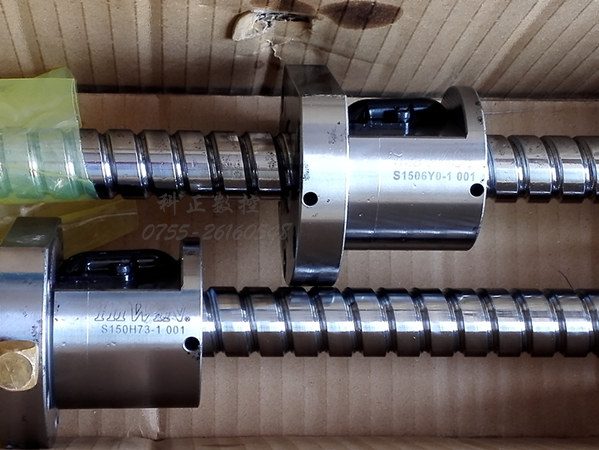
某数控公司一台汉川 XK-718 加工中心,主要用于机器座加工,机床 X、Y 轴已经出现 1mm 多的误差。检查发现 X、Y 丝杆与轴承都已严重磨损。重新订做 X、Y 轴丝杆、更换轴承,并做相关调试后,精度恢复。
这类误差已经不是靠参数补偿能救的了——补偿只能修几十微米,1mm 是机械实实在在磨下去了。
把故障现象、系统型号、报警号发过来,我们判断要不要上门、大概多久能好。判断不收费。